
传统的机械加工质量控制依赖于“离线检测”——零件加工完毕后拆下机床,送往恒温三坐标测量室(CMM)排队抽检。一旦发现尺寸超差,零件再搬回机床二次装夹,原有的定位基准早已丢失,极易造成高价值零件直接报废。在机测量技术(On-Machine Measurement)的普及,从根本上解决了这一行业痛点。
在机测量技术的三大核心突破
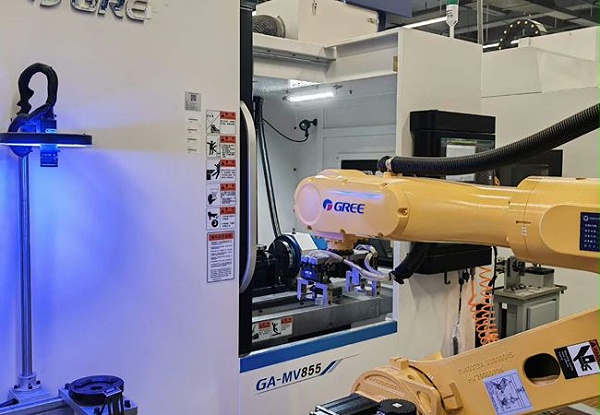
1. 基准合一,原位返修零废品 在机测量技术将检测环节嵌入到加工工序之中。工件始终保持在卡盘或虎钳的原始装夹状态下,测头测出尺寸余量偏差后,数控系统直接调用原刀具进行微米级补切,彻底消灭二次装夹误差。
2. 自适应刀补修正,抵消温漂与磨损 机床长时间运转会产生主轴热伸长,刀具切削硬质材料会产生磨损。在机测量技术通过“测头检测工件 + 对刀仪检测刀具”的双重配合,实时计算误差并自动刷新系统刀补表,实现“加工—测量—补偿”全闭环控制。
3. 释放三坐标产能,提升机床稼动率 将首件检测和80%的工序抽检留在机床内部几秒钟内完成,消除了机床停机等待检验报告的时间,大幅提升车间的综合设备效率(OEE)。
苏州汉测的技术赋能:**苏州汉测测量设备有限公司**集研发、设计、生产与培训于一体,针对发那科、西门子、三菱、新代等主流系统开发了成熟的在机测量宏程序库,并提供48小时内免费上门安装调试与现场技术赋能培训,包教会使用。