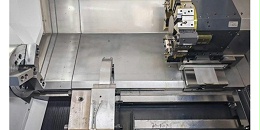
在数控车床和车铣复合加工中,零件往往呈现轴类或盘套类特征,其尺寸公差要求极严。传统的加工模式下,操作员需要停机、打开防护门,用千分尺手动测量外圆或内孔。这不仅效率低下,且容易因二次装夹导致废品。为了攻克这一痛点,CNC车床探头检测技术应运而生。苏州汉测测量设备有限公司为您深入解析这项车削自动化利器。
CNC车床探头检测的工作原理
不同于安装在主轴上的铣床探头,车床探头通常被直接安装在车床的刀塔(刀架)上,就像一把特殊的“测量刀具”。
当半精加工完成后,数控系统指令刀塔旋转,将探头调取至工作位。探头随后进入零件的内孔或贴近外圆,进行多点触测。测量数据通过探头控制器(通常采用无线电传输以适应刀塔旋转)瞬间反馈给数控系统。
车床探头检测的三大核心优势
1. 彻底消灭二次装夹误差: 工件在卡盘上保持原位不动即可完成测量,确保了极高的同轴度和圆柱度检测精度。
2. 实现“车削闭环补偿”: 测头测出当前外圆或内孔的余量尺寸后,宏程序会自动计算偏差,并实时更新车刀的磨损补偿值。最后一道精加工一刀到位,实现真正的无人化、免检化生产。
3. 薄壁件加工的救星: 对于容易因卡盘夹紧力而变形的薄壁零件,探头可以在夹持状态下准确测出其变形量,从而指导数控系统进行反向补偿切削。
苏州汉测的车削检测方案:
车床环境铁屑飞溅、切削液冲刷剧烈。苏州汉测测量设备有限公司专为车床刀塔研发的无线射频测头,不仅具备360°无死角的高速信号传输能力,其IP68级的极致防水防尘设计更是经受住了恶劣车削工况的严苛考验,是您提升车削良品率的终极武器。